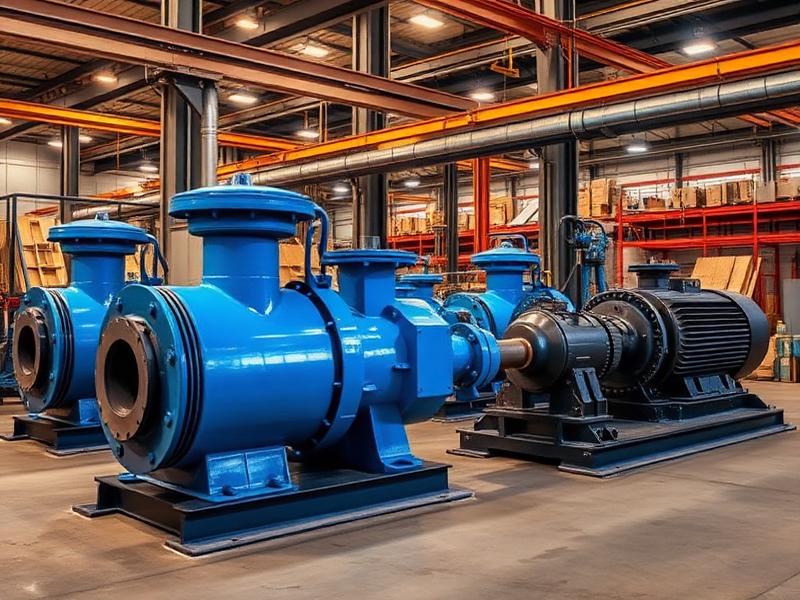
Bombas Industriales
En Grupo Eleven Solutions® ofrecemos soluciones integrales para el manejo de fluidos en plantas de tratamiento de aguas residuales y limpias. Con más de 10 años de experiencia técnica en el sector, suministramos bombas industriales diseñadas para operar en las condiciones más exigentes. Contamos con el respaldo de certificaciones ISO 9001:2015 e ISO 14001:2015, asegurando que cada componente cumpla con rigurosos estándares de calidad internacional y gestión ambiental en proyectos desarrollados a lo largo de toda la república mexicana.
Respaldados por más de 1,200 proyectos completados y una red de 7 sucursales en el país, representamos a más de 20 marcas exclusivas de prestigio global, tales como KSB, Grundfos, Moyno, ABB, Atlas Copco y Dragflow. Hemos suministrado con éxito más de 5,000 equipos de bombeo a más de 50 clientes satisfechos, brindando asesoría de ingeniería precisa para optimizar el transporte, recirculación y dosificación de fluidos en diversos procesos productivos e instalaciones industriales.
¿Qué son las Bombas Industriales y cómo optimizan el tratamiento de agua?
Las bombas industriales son dispositivos mecánicos diseñados para mover fluidos, lodos y sustancias químicas dentro de sistemas de tratamiento de agua e instalaciones operativas complejas. Dependiendo de las características reológicas del líquido y las presiones requeridas, se implementan bombas centrífugas, sumergibles, de desplazamiento positivo, dosificadoras o de vacío. Su correcta selección garantiza un flujo continuo y eficiente, previniendo cavitaciones, desgastes prematuros o paros no programados durante la transferencia de aguas crudas, clarificadas o lodos espesados.
En Grupo Eleven Solutions® analizamos las necesidades hidráulicas específicas de cada planta para suministrar el equipo idóneo. Mediante la integración de marcas líderes como Dragflow, KSB, Grundfos y Moyno, facilitamos desde la extracción profunda y el desagüe hasta la dosificación precisa de reactivos químicos y el manejo de fluidos abrasivos. Este enfoque técnico asegura que la infraestructura hídrica mantenga una operación estable, sostenible y plenamente alineada con los requerimientos operativos de la industria moderna.
Solicitar cotización
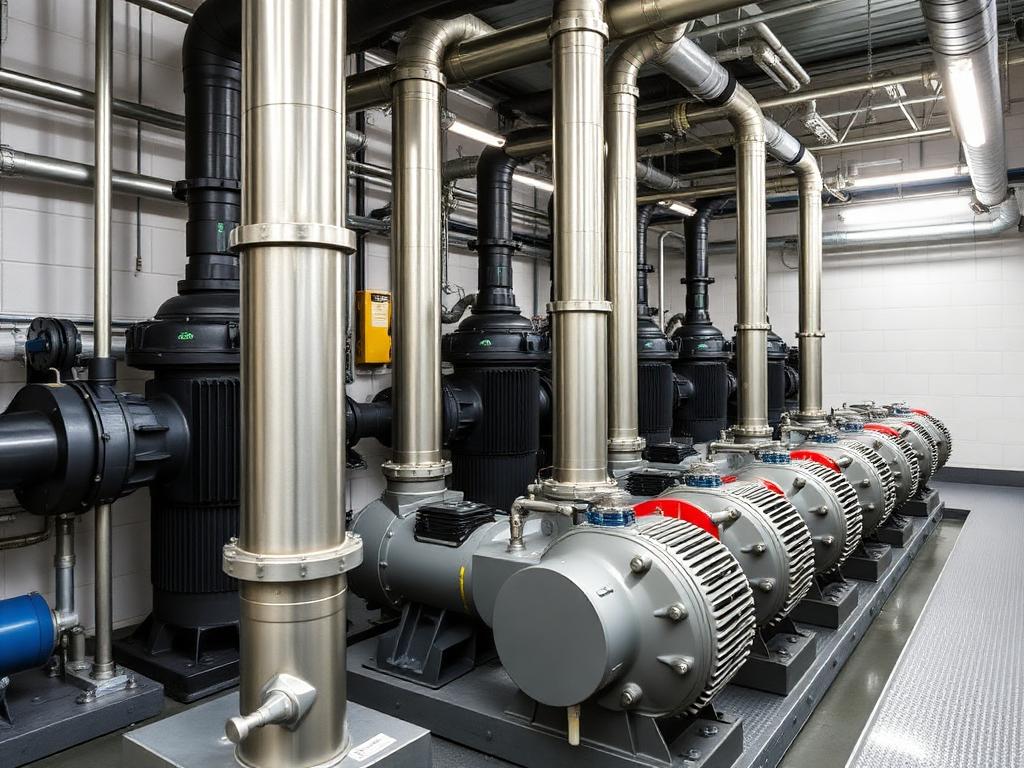
Nuestro proceso Bombas Industriales
Levantamiento Técnico
Analizamos los requerimientos hidráulicos de su planta de tratamiento, evaluando caudales, presiones, viscosidad y tipo de fluidos a manejar para definir las especificaciones idóneas del equipo.
Selección y Suministro
Seleccionamos el modelo óptimo entre nuestro catálogo de marcas reconocidas como KSB, Grundfos o Moyno, asegurando disponibilidad mediante nuestras 7 sucursales y canales de distribución autorizados.
Integración e Instalación
Coordinamos la entrega técnica en sitio e integración mecánica y eléctrica del equipo de bombeo, verificando tolerancias, conexiones y alineación bajo estándares ISO 9001:2015 e ISO 14001:2015.
Puesta en Marcha
Ejecutamos pruebas de arranque y calibración hidrodinámica en sitio para asegurar un flujo estable, verificando amperajes, presiones operativas y la correcta dosificación o extracción de fluidos.
Beneficios
Sectores de aplicación
Cobertura en Quintana Roo
En Cancún, Playa del Carmen, Tulum y toda la Riviera Maya en Quintana Roo, suministramos bombas industriales adaptadas al entorno costero y a las exigencias de tratamiento de aguas limpias y residuales. Proporcionamos a desarrollos e infraestructuras locales equipos de alta resistencia, respaldados por nuestra experiencia nacional de más de 10 años y certificaciones ISO de calidad y medio ambiente.
Preguntas frecuentes
¿Qué tipos de bombas industriales suministra Grupo Eleven Solutions®?
Suministramos más de 5,000 equipos que abarcan bombas centrífugas, sumergibles, de desplazamiento positivo, dosificadoras y de vacío. Representamos marcas de prestigio internacional como KSB, Grundfos, Moyno, ABB, Atlas Copco y Dragflow para plantas de tratamiento de aguas limpias y residuales.
¿Cuentan con certificaciones de calidad para el suministro de equipos?
Sí, en Grupo Eleven Solutions® contamos con certificaciones ISO 9001:2015 en gestión de calidad e ISO 14001:2015 en gestión ambiental. Esto garantiza procesos rigurosos en la ingeniería, selección, suministro y mantenimiento de equipos de bombeo en todos nuestros proyectos a nivel nacional.
¿Para qué sectores industriales suministran equipos de bombeo?
Brindamos soluciones para sectores como la industria minera, siderúrgica, alimenticia, cervecera, energética, petroquímica, agrícola, cementera y textil. Adaptamos la selección de las bombas según los parámetros de abrasión, viscosidad o requerimientos de tratamiento químico de cada proceso productivo.
¿Tienen capacidad de atención y suministro en Quintana Roo?
Sí, operamos con presencia activa en Cancún, Playa del Carmen, Tulum y la Riviera Maya, respaldados por una red nacional de 7 sucursales. Esto nos permite suministrar bombas industriales y brindar asistencia técnica con rapidez en Quintana Roo y toda la república mexicana.
¿Necesitas este servicio? Te asesoramos sin compromiso.
Solicitar cotizaciónOtros servicios de Tratamiento de Aguas
Plantas de Tratamiento de Aguas Residuales (PTAR)
Ingeniería y construcción integral de plantas de tratamiento residual.
Rehabilitación de PTAR
Optimización integral y estabilización operativa de plantas de tratamiento existentes
Dosificación Química
Ingeniería y skids de dosificación química de alta precisión
Evaporadores y Cristalizadores Industriales
Tecnología avanzada para tratamiento de efluentes de alta salinidad
Instalación Hidráulica Industrial
Sistemas hidráulicos especializados para plantas industriales y de tratamiento